SUNDI TOOLS
- Copyright © Wuxi Sundi Precision Tools Co.,LTD All rights reserved.
- Site Map
Выбор оборудования начинается не с яркого каталога, а с понимания аналитических задач. Пескоструйная камера должна соответствовать размеру деталей, типу абразива и требуемой чистоте поверхности. Маленькая камера удобна для кронштейнов и корпусов. Крупная модель подходит для рам, дисков и производственных заготовок.
В этом материале рассмотрены 10 распространённых типов пескоструйных камер. Мы сравнимы с напорными и инжекторными системами, ручными боксами, автоматическими комплексами и камерами непрерывного действия. Отдельно оценивается вентиляция, фильтрация, освещение, восстановление абразива и обслуживание доступности. Эти параметры не указаны в рекламе, а во время ежедневной работы: пыль оседает на стекле, перчатки изнашиваются, слабая вытяжка быстро снижает видимость.
Размер имеет значение.
Практический опыт мастеров показывает: слишком дешёвая камера обычно снижает расходы. Она требует частой замены сопел, фильтров или защитной плёнки. Однако дорожная система не всегда оправдана для небольшой мастерской. Иногда производительность остается невостребованной. Здесь легко ошибиться, особенно при покупке по одним фотографиям.
Мы опираемся на технические характеристики, рекомендации производителей и типовые условия эксплуатации. Важны не только мощность компрессора и объем рабочей зоны. Необходимо учитывать удобство использования, уровень шума, герметичность и безопасность оператора. Надёжный выбор после нескольких сравнительных работ. Так читатель сможет понять, какая Пескоструйная камера соответствует его задачам, бюджету и доступному пространству.
Топ-10 типов пескоструйных камер: как выбрать?
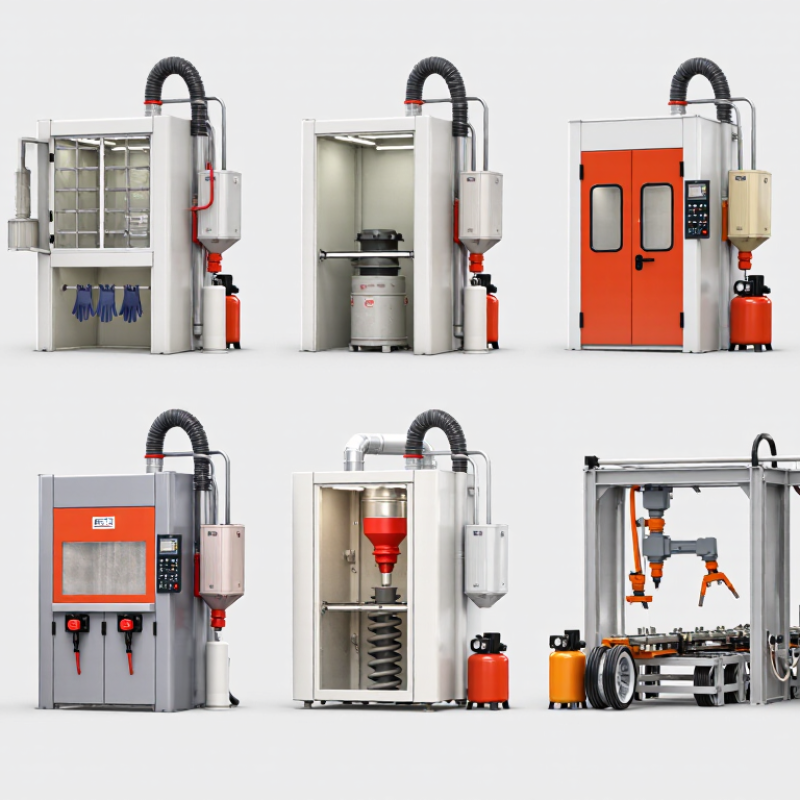
Пескоструйная камера — это не просто закрытый короб для абразива. На вставке она классифицируется по конструкции, способам подачи смесей, степени автоматизации и назначению. Выделяют камерные, проходные, тупиковые, напорные, инжекторные, сухие, влажные, ручные, автоматические и роботизированные модели. Такое разделение помогает сравнивать оборудование без рекламных обещаний.
Камерные установки предназначены для мелких деталей и ручной обработки. Проходные камеры настраиваются при серийном выпуске дополнительных изделий. Напорная система работает быстрее, но требует более мощного компрессора. Инжекторный вариант более экономичен, однако стойкие загрязнения остаются более старыми. Влажная технология заметно снижает пылеобразование. Сухая камера проще в обслуживании, но предъявляет высокие требования к вентиляции и фильтрам.
Важны размеры рабочей зоны, грузоподъёмность стола и обзор через смотровое окно. Проверьте, как быстро меняются перчатки, сопло и фильтрующий элемент. На объекте я отдельно измеряю шум, освещение, заземление и доступ к аварийному выключателю. Недостаточная вытяжка быстро показывает слабое место камеры. Это опасный компромисс. Производительность также зависит от давления, расхода воздуха и системы возврата абразива. Для нерегулярных работ автоматизация иногда оказывается лишней. Экономика выглядит убедительно только на бумаге.
Камерные установки для ручной обработки деталей точным мастером, где оператор контролирует все зоны очистки. На практике чаще встречаются десять типов: настольные, напольные, боковые, с верхней загрузкой, проходные, герметичные, напорные, инжекторные, с влажной очисткой и комбинированные. Выбор зависит от размера деталей, абразива и ежедневной загрузки.
Для небольших корпусов удобна настольная камера с двумя дополнительными отверстиями и смотровым окном. Крупные предметы требуют конструкции пола, усиленной решетки и удобных дверей. Проходная модель прерывает обработку серийных деталей. Инжекторная система проще в настройке, но напорная обычно работает быстрее. Это важно.
Проверьте освещение, вентиляцию, фильтрацию и доступ к предмету абразива. Плотные перчатки не должны ограничивать движения оператора. Слишком маленькое окно быстро утомляет обзор. Слишком мощная подача увеличивает расход материала и износ сопла. Для начала, учитывая и хрупкость опор, нужны разные режимы. Ошибки здесь приведены к деталям поверхности. Идеальной камеры не бывает. Иногда производитель выбирает дорогую конфигурацию, хотя мастерской достаточно простая инжекторная установка. Лучше заранее провести пробную обработку, измерить время работы и оценить количество пыли вокруг рабочего места.
Автоматические и роботизированные пескоструйные камеры меняют требования к производству. Их выбирают не только по объему камеры, но и по повторяемости обработки. Согласно данным отчета MarketsandMarkets за 2024 год, мировой рынок оборудования для абразивной обработки растет примерно на 6% в год. Основным спросом являются автомобильная, машиностроительная и металлургическая отрасли.
Автоматическая камера подходит для одинаковых деталей: дисков, корпусов, профилей и сварных рамок. Оператор загружает товар, задает время, давление и траекторию сопел.
Роботизированная система сложнее. Она использует программируемую ручку, датчики наблюдения и иногда 3D-управления поверхности. Это зависимость от навыков оператора. Но ошибки настройки всё равно возможны.
Не проверяйте рекламную производительность, а на самом деле расход абразива. По отраслевым исследованиям автоматизация незначительного разброса результата на 20–40% при стабильной модели. Цифра зависит от материала и режима.
Для крупных изделий камерная камера с рельсовым сопелом.
Для серийных мелких деталей предусмотрены барабанные или проходные системы.
Важная фильтрация, шумоизоляция и быстрая очистка рабочей зоны. Это влияет на просто.
Полезно запросить тестовую обработку ваших деталей. Без этого выбор будет приемлемым. Иногда робот избыточен. Иногда ручная камера уже не справляется.
Для мостовых секций, резервуаров и рамок необходима проходная камера с увеличенной рабочей шириной. Высота должна превышать минимум на 0,8–1 метр. Это оставляет оператору место для маневра. Полезны рельсовые тележки или грузовые платформы. Они снижают риск ударов при перемещении деталей.
Проектировщик наблюдает не только размеры. Важна нагрузка на пол, мощность вентиляции, освещение и возвратное воздействие. Отчёт Компания Grand View Research на 2024 год прогнозирует рост рынка оборудования абразивной обработки примерно на 5% в год. Производители поэтому чаще используют модульные камеры. Однако большая камера не всегда работает. Слишком узкий маршрут к воздуху увеличивает расходы и учитывает наблюдения за происходящим. Это частная ошибка в отдельных проектах.
Для контроля пыли полезно ориентироваться на требования OSHA: допустимый уровень кристаллического кремнезёма составляет 50 мкг/м³ за восьмичасовую смену. Лучше выбирать безопасные абразивы и проверять фактические замеры воздуха.
Советы:
Топ 10 типов пескоструйных камер как выбрать?
Выбор пескоструйной камеры начинается не с цены, а с характеристик деталей. Для обработки мелких изделий используйте ручные камеры сухого типа с инжекторной подачей абразива. Напорные модели работают быстрее и эффективнее удаляют плотную окалину. Для приготовления заготовок удобные проходные установки. Крупные конструкции обрабатываются в отдельных пескоструйных помещениях. Влажные камеры уменьшают пылеобразование, но требуют контроля качества и утилизации воды.
Для производства важно измерить расстояние, вес и массу детали. Запас по рабочему объему должен составлять примерно 20–30 процентов. В противном случае оператор будет часто менять положение заготовки. Проверьте мощность вентиляции, тип фильтра, освещение и правильное обслуживание. Для серийных партий разумные автоматические, барабанные или роботизированные камеры. Для мягкой номенклатуры практична ручная система. Слишком большая камера тоже ошибочный выбор: она увеличивает энергозатраты и время очистки.
Советы: заранее проведите пробную обработку данных. Оцените расход абразива, плотность матирования и видимость внутри камеры. Уточните наличие запасных фильтров и доступ к узлам очистки. Не ориентируйтесь только на паспортную производительность. На примере результата зависит от влажности абразива, работы оператора и состояния сопла. Некоторые более простые камеры дают более стабильное качество. Это стоит честно проверить.
| Нет. | Камера пескоструйной обработки | Типичный диапазон размеров обрабатываемой детали | Подходящие производственные задачи | Обычные абразивы | Типичный уровень автоматизации | Основные преимущества | Основные ограничения | Критерии отбора |
|---|---|---|---|---|---|---|---|---|
| 1 | Ручная пескоструйная камера | Мелкие и средние детали; обычно обрабатываются через перчаточные порты. | Очистка, удаление заусенцев, удаление краски, подготовка поверхности и финишная обработка отдельных компонентов. | Оксид алюминия, стеклянные шарики, гранат, керамические шарики и стальная дробь (где это возможно) | Руководство | Высокая энергия удара, точный контроль абразивного воздействия, компактные размеры и пригодность для обработки многих материалов. | Ограниченные размеры обрабатываемых деталей; производительность зависит от оператора; требуется тщательный контроль за пылью. | Выбирайте этот вариант, когда детали относительно небольшие и требуется равномерная подготовка поверхности. |
| 2 | Ручная пескоструйная камера | Небольшие и средние легкие компоненты | Легкая очистка, декоративная отделка, текстурирование поверхности и подготовка деликатных деталей. | Стеклянные шарики, мелкодисперсный оксид алюминия, пластиковые наполнители и другие наполнители с низкой и средней агрессивностью. | Руководство | Меньший расход абразива по сравнению со многими системами, работающими под давлением; хорошая видимость и бережная обработка. | Более низкая производительность и сила удара при взрывных работах по сравнению с оборудованием для взрывных работ под давлением. | Выбирайте этот материал для легких работ, тонкой отделки и деталей, которые могут быть повреждены при высокоэффективной пескоструйной обработке. |
| 3 | Камера для влажной пескоструйной обработки | Мелкие и средние прецизионные детали и готовые компоненты. | Тонкая отделка, подготовка поверхности к нанесению покрытия, удаление легкого окисления и обработка чувствительных поверхностей. | Мелкодисперсные стеклянные шарики, оксид алюминия, керамические материалы и абразивные суспензии на водной основе | Ручной Полуавтоматический | Снижение количества пыли в воздухе, более гладкая поверхность, меньший риск въевшейся абразивной крошки и улучшенная видимость для оператора. | Требуется регулирование водопотребления, контроль коррозии, фильтрация шлама и сушка после обработки. | Выбирайте этот вариант, когда внешний вид поверхности, низкое пылеобразование и контролируемая обработка важнее, чем максимальная скорость удаления материала. |
| 4 | Дробильная камера с вращающимся столом | Загрузка мелких и средних деталей партиями; диаметр стола обычно составляет от 600 до 1500 мм. | Повторяемая пескоструйная обработка фланцев, корпусов, отливок, колес и компонентов, расположенных во вращающемся положении. | Стальная дробь, стальная крошка, оксид алюминия, стеклянные шарики и минеральные абразивы. | Полуавтоматический | Стабильное освещение, упрощенная погрузка и разгрузка, а также повышение производительности при пакетной обработке. | Менее подходит для очень длинных, неровных или чрезвычайно тяжелых заготовок. | Выберите, когда детали можно обрабатывать партиями и требуется равномерное покрытие. |
| 5 | Камера барабанного взрыва | Небольшие, долговечные компоненты, обрабатываемые в больших объемах. | Удаление заусенцев, окалины, очистка и подготовка поверхности отливок, поковок и крепежных изделий. | Стальная дробь, стальная крошка, керамические абразивы и износостойкие минеральные абразивы. | Автоматическая пакетная обработка | Высокая производительность, сокращение ручной обработки и эффективная обработка больших объемов однотипных деталей. | Детали могут соприкасаться друг с другом; не подходит для хрупких, чувствительных к царапинам или легко запутывающихся компонентов. | Выбирайте прочные детали с аналогичными размерами для крупносерийного производства. |
| 6 | Взрывозащитная камера подвесного типа | Средние и крупные детали, подвешенные на крюках или грузовых балках. | Очистка и подготовка к нанесению покрытий на отливки, сварные узлы, рамы, корпуса двигателей и сложные компоненты. | Стальная дробь, стальная крошка, оксид алюминия и минеральные абразивы. | Полуавтоматический Автоматический | Удобный доступ к различным поверхностям, уменьшенный контакт деталей друг с другом и пригодность для обработки деталей неправильной геометрии. | Загрузочные приспособления должны надежно поддерживать деталь; для обработки скрытых участков может потребоваться изменение положения или дополнительная пескоструйная обработка. | Выбирайте этот вариант, когда детали слишком велики для установки в шкафы или когда их необходимо обрабатывать без контакта с барабанным шлифовальным станком. |
| 7 | Пескоструйная камера с возможностью входа внутрь | Крупногабаритные узлы, сборные конструкции, резервуары, рамы и длинномерные компоненты. | Удаление ржавчины, окалины, старых покрытий и поверхностных загрязнений перед покраской или облицовкой. | Гранат, альтернативы угольному шлаку, минеральные абразивы, стальная крошка и перерабатываемые металлические абразивы. | Ручной Полуавтоматический | Гибкая рабочая зона, подходящая для обработки деталей больших размеров и адаптируемая к различным положениям при пескоструйной обработке. | Низкий уровень автоматизации; требует значительной площади, вентиляции, освещения, систем рекуперации тепла и защиты оператора. | Выбирайте этот вариант, если размеры заготовок превышают габариты шкафа или если производство включает в себя сборку разнообразных крупных узлов. |
| 8 | Камера пескоструйной обработки железнодорожных вагонов, прицепов или транспортных средств. | Транспортные средства, железнодорожные вагоны, прицепы, крупная сельскохозяйственная техника и тяжелая техника. | Полное удаление защитного покрытия с кузова, обработка от коррозии, восстановление и подготовка перед покраской. | Минеральные абразивы, гранат, стальная крошка и другие абразивные материалы подбираются в зависимости от типа подложки и покрытия. | Ручной Полуавтоматический | Большой внутренний объем, контролируемая среда для взрывных работ и эффективная обработка целых транспортных средств. | Высокая стоимость монтажа, значительные потребности в вентиляции, большой расход абразивных материалов и существенные требования к безопасности оператора. | Выберите, когда производственная линия будет обрабатывать целые транспортные средства или оборудование, которые экономически нецелесообразно разбирать. |
| 9 | Камера непрерывного конвейерного взрыва | Детали среднего размера с совместимыми габаритами и стабильной ориентацией при нагрузке. | Непрерывная очистка и подготовка поверхности профилей, пластин, изготовленных деталей и компонентов серийного производства. | Стальная дробь, стальная крошка, оксид алюминия и некоторые минеральные абразивы. | Автоматическая непрерывная | Высокая производительность, стабильное время цикла, сокращение ручной работы и простая интеграция с линиями покраски. | Менее гибкие для часто меняющихся размеров деталей; требуют точной загрузки конвейера и настройки технологического процесса. | Выбирайте продукцию со стабильным ассортиментом, большими объемами производства и конвейерными производственными линиями. |
| 10 | Роботизированная или ЧПУ камера для пескоструйной обработки | Средние и крупные повторяющиеся детали с заданной геометрией. | Программируемая пескоструйная обработка, контролируемая подготовка покрытия, локальная обработка и многократная обработка сложных деталей. | Стальная дробь, оксид алюминия, стеклянные шарики, керамические материалы и другие абразивные материалы, используемые в конкретных процессах. | Роботизированный станок с ЧПУ | Повторяемость результатов, снижение воздействия на оператора, программируемые алгоритмы и возможность интеграции с системами контроля качества. | Более высокие инвестиции, требования к программированию и снижение гибкости при выполнении разовых работ с высокой степенью изменчивости. | Выберите, когда повторяемость, отслеживаемость, сокращение трудозатрат и обеспечение стабильного охвата оправдывают автоматизацию. |